

Mobil kraftenhet för lyftplattform
Kategori:DC-serien hydraulisk kraftenhet
Denna hydrauliska kraftenhet är speciellt utformad för ett mobilt hydrauliskt lyftbord, som är integrerat med en högtrycksväxelpump. permanentmagne...
Se detaljerA hydraulisk klämma är en arbetsanordning som använder trycksatt hydraulvätska för att skapa och hålla fastspänningskraften på ett arbetsstycke. I CNC-bearbetning och andra tillverkningsprocesser håller hydrauliska klämmor delarna stadigt på plats under fräsning, borrning, svarvning och slipning, så att dimensionsnoggrannheten och ytfinishen förblir konsekvent över varje del i en produktionskörning.
Ett typiskt hydrauliskt klämsystem har tre kärnelement: a hydraulisk kraftenhet som producerar trycksatt oljeflöde, klämcylindrar eller ställdon som omvandlar det trycket till mekanisk hållkraft, och en styrkrets med ventiler, slangar och kopplingar som styr klämhastighet, tryck och timing.
Tillverkare väljer hydrauliska klämmor i första hand för repeterbarhet . Ett manuellt skruvstäd beror på operatörens styrka och känsla; en hydraulisk klämma applicerar en identisk kraft på varje cykel, vilket tar bort en av de vanligaste orsakerna till bearbetningsvariationer. Hydrauliska klämmor levererar också mycket högre kraft i ett kompakt fotavtryck, vilket är anledningen till att de är standardutrustning på moderna bearbetningscentra, överföringslinjer och flexibla tillverkningssystem.
Arbetsprincipen är okomplicerad. En elmotor driver en hydraulpump, vanligtvis en kugghjulspump, som drar olja från en behållare och trycker den genom en riktningsventil mot spänncylindern. När olja kommer in i tryckporten, sträcker sig kolven och flyttar svängarmen eller klämblocket ner på arbetsstycket. När riktningsventilen växlar återgår oljan till tanken och klämman öppnas.
De flesta verktygsmaskiners klämkretsar använder dubbelverkande cylindrar , som kräver tryck för att klämma och tryck för att släppa. Enkelverkande versioner använder fjäderretur och behöver bara tryck i en riktning, vilket gör dem enklare men långsammare. Spännkraften är lika med hydraultrycket multiplicerat med den effektiva kolvarean. En 63 mm hålcylinder vid 100 bar, till exempel, producerar cirka 31 kN innan något hävstångsförhållande tillämpas.
En punkt missförstås ofta: klämkroppen bestämmer inte klämkraften. Kraftenheten och övertrycksventilens inställning gör det. Det är därför det är lika viktigt att välja kraftenhet som att välja själva klämman. För att förstå hur tryck, flöde och riktningsventiler fungerar tillsammans inuti en krets, gå igenom arbetsprincipen för hydrauliska system förklaras i våra branschnyheter.
 Hydraulisk spännkraftenhet för verktygsmaskiner Denna kompakta kraftenhet upprätthåller ett stabilt klämtryck med ett hydrauliskt lås, har en energibesparande intermittent motor och erbjuder motor- och spänningsalternativ för flexibel verktygsmaskinintegration. Visa produkt →
Hydrauliska klämmor finns i flera mekaniska konfigurationer, var och en designad för en specifik arbetshållargeometri. De vanligaste typerna som finns på verktygsmaskiner och fixturer beskrivs nedan.
En svängklämma roterar sin arm i läge ovanför arbetsstycket och rör sig sedan nedåt vertikalt för att klämma fast. Svängvinkeln är vanligtvis 30, 45 eller 90 grader. Svängklämmor är det mest populära valet för toppklämning eftersom de lämnar lastområdet helt öppet. Tillgänglig kraft sträcker sig vanligtvis från 5 kN till 50 kN .
Dessa lågprofilklämmor drar ned delen i en vinkel. De är användbara i kompakta armaturer där slaglängden är begränsad. Klämkraften överförs genom en länkmekanism, som även genererar en horisontell nedhållningseffekt som förhindrar att delen lyfts vid kraftiga skärningar.
Kantklämmor närmar sig arbetsstycket från sidan och lämnar hela den övre ytan fri för verktygsåtkomst. Många hydrauliska kantklämmor kombinerar en horisontell tryckning med en vertikal neddragning, vilket är viktigt för tunna eller skevhetskänsliga delar som aluminiumhus och täckplåtar.
Dessa klämmor expanderar utåt från insidan av en borrning eller en maskinbearbetad funktion. De är idealiska för kugghjul, hylsor och gjutgods som måste placeras på en inre diameter. Den radiella expansionen centrerar delen och fördelar klämkraften jämnt runt omkretsen, vilket minskar distorsion på tunnväggiga komponenter.
Självcentrerande eller fixerade käftskruvar med hydraulisk manövrering är vanliga på palleterade bearbetningssystem eftersom de kan frigöras och återspännas automatiskt utan operatörens ingripande. Ett hydrauliskt skruvstäd levererar vanligtvis 10 kN till 60 kN av klämkraft och är byggd för upprepade cykler med hög genomströmning.
| Klämtyp | Typiskt kraftområde | Bästa applikationen |
|---|---|---|
| Svängklämma | 5-50 kN | Toppklämning på bearbetningscentra och gravstenar |
| Block och länkklämma | 3-30 kN | Lågprofilarmaturer med begränsad slaglängd |
| Kantklämma | 2-25 kN | Sidoklämning med fri tillgång till verktyg |
| Expanderande hylsa och dorn | 10-80 kN | Inre hålklämning för kugghjul, hylsor och gjutgods |
| Hydrauliskt skruvstäd | 10-60 kN | Palletiserade system och självcentrerande arbetshållning |
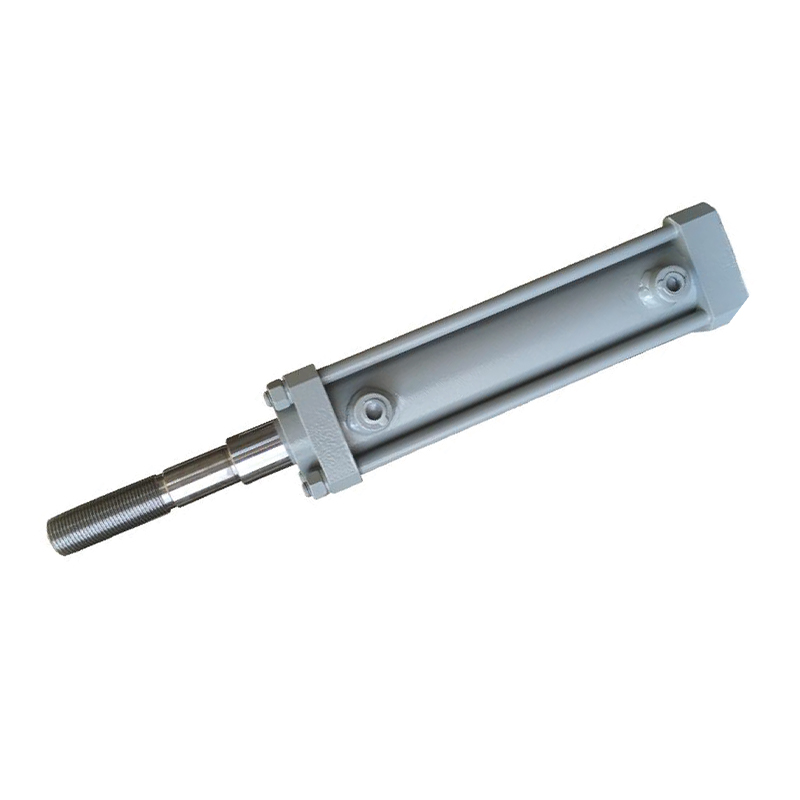 Hydraulcylinder för fastspänning och aktivering Ett mångsidigt ställdon som omvandlar hydraulisk energi till linjär rörelse, byggt med höghållfasta material och precisionstätning för pålitlig fastspänning och positionering i krävande verktygsmaskiner. Visa produkt →
En hydraulisk klämma är bara så bra som siffrorna bakom den. När du jämför produkter, kontrollera följande parametrar mot dina skärbelastningar, fixturlayout och cykeltidsmål.
| Specifikation | Typiskt intervall | Varför det spelar roll |
|---|---|---|
| Spännkraft | 2-80 kN | Avgör om delen förblir styv under skärbelastning |
| Kolvslag | 5-50 mm | Längre slaglängd underlättar belastning av delar i djupa fixturer |
| Driftstryck | 70, 140 eller 210 bar | Högre tryck tillåter mindre cylindrar för samma kraft |
| Pumpflödeshastighet | 1-20 l/min | Styr klämmans öppna-stänghastighet och total cykeltid |
| Repeterbarhet | ±0,01 till ±0,05 mm | Påverkar konsekvens i flerdelade eller palleterade processer |
| Släpp trycket | Speciellt för dubbelverkande modeller | Säkerställer tillförlitlig lossning vid varje cykel |
Varje klämteknik har en plats på verkstadsgolvet. Jämförelsen nedan visar varför hydrauliska klämmor dominerar i bearbetningsmiljöer med hög kraft och hög noggrannhet.
| Kriterier | Hydraulisk | Pneumatisk | Mekanisk |
|---|---|---|---|
| Kraftdensitet | Hög; kompakta cylindrar ger 20-50 kN | Låg; cylindrarna blir stora över 5 kN | Medium; begränsad av operatörens styrka |
| Hastighet och kontroll | Smidig, justerbar hastighet och kraft | Snabb, men kraften varierar med lufttrycket | Manuell; beroende på operatörsteknik |
| Repeterbarhet | Utmärkt; identisk kraft varje cykel | Bra; påverkas av luftkompressibilitet | Dålig; operatörsberoende |
| Systemets fotavtryck | Pump, reservoar, ventiler, slangar | Kompressor, FRL, ventiler | Inga |
| Ljudnivå | Måttlig | Hög | Låg |
| Kostnadsprofil | Höger initial, lower long-term per-part cost | Låg initial, higher energy cost | Lågest initial, highest labor cost |
Hydrauliska klämmor är inte begränsade till en vertikal. De visas där skärkrafterna är höga, toleranserna är snäva eller cykeltiderna måste vara korta. De vanligaste sektorerna inkluderar:
Kraftenheten är hjärtat i spännsystemet. Den ställer in trycket, tillför flödet och bestämmer hur snabbt dina klämmor rör sig. Följ dessa urvalssteg:
För maskiner med flera spännzoner eller ytterligare hydraulfunktioner kan en större hydraulstation med flera kretsar passa bättre. Bläddra i Katalog för hydrauliska kraftaggregat i AC-serien för att jämföra tryck, flöde och reservoarkonfigurationer.
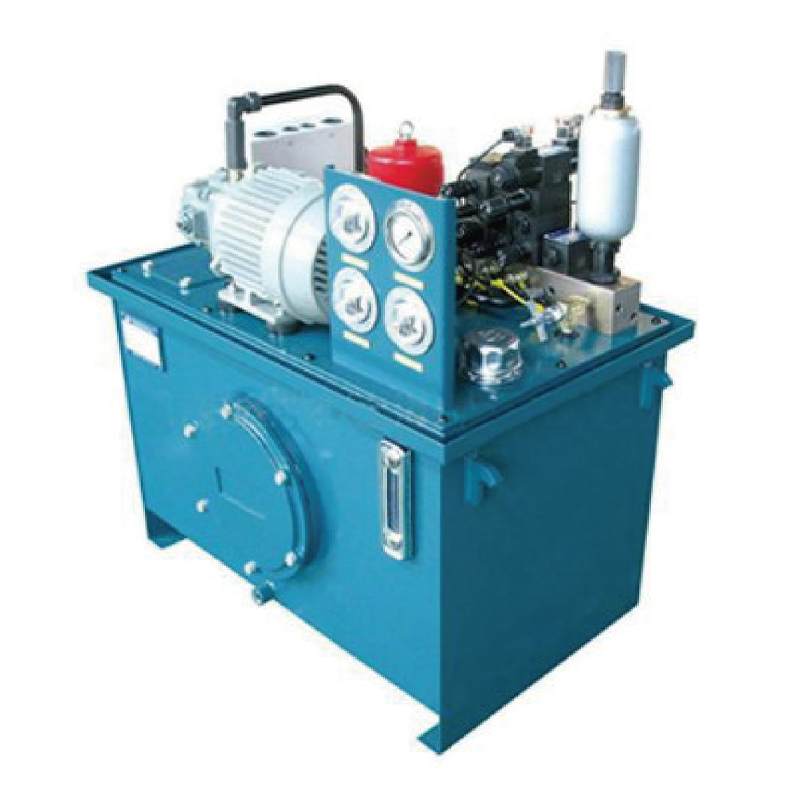 Hydraulisk Station for Multi-Circuit Systems Den här stationen fungerar som krafthjärtat i hydrauliska system och integrerar pump, motor, tank och styrventiler, och erbjuder anpassningsbart tryck och flöde för stabil drift över industriell utrustning. Visa produkt →
Ett hydrauliskt klämsystem kommer att fungera i åratal med liten uppmärksamhet, men bara om det installeras rent och kontrolleras regelbundet. Använd dessa metoder som din baslinje:
Även väldesignade spännsystem utvecklar problem med tiden. Tabellen nedan täcker de fel som maskinverkstäder stöter på oftast.
| Symptom | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Spännkraft drops during machining | Internt läckage förbi kolvtätningen; sliten avlastningsventil | Byt ut tätningar; återställ eller byt ut övertrycksventilen |
| Klämman öppnas långsamt | Flödeskontroll inställd för lågt; pumpeffekt reducerad | Öka flödet; kontrollera pumpen för slitage |
| Olja läcker runt cylinderstången | Skadad stångtätning; skårad spöyta | Byt ut stångtätningen; polera eller byt ut staven |
| Systemet går varmt | Låg oil level; wrong viscosity; relief set too high | Fyll på olja; använd det rekommenderade betyget; återställ avlastningstrycket |
| Kläm tjatter eller vibrerar | Luft instängd i kretsen; trycket inställt för lågt | Blöda luften; öka trycket till angiven nivå |
Kostnad är vanligtvis den första frågan från anläggningschefer, och det ärliga svaret är att det beror på antalet klämmor, fixturens komplexitet och kraftenhetens kapacitet. Som illustrativ planeringsfigur en tvåstationsfixtur med fyra svängklämmor och en verktygsmaskin hydraulisk klämkraftenhet faller vanligtvis inom intervallet 4 000 till 9 000 USD inklusive slangar och ett grenrör. En manuell fixtur med samma antal stationer kan kosta 1 500 till 3 000 USD.
Återbetalningsberäkningen förändrar bilden. Om manuell fastspänning tar 2 minuter per del och hydraulisk fastspänning minskar det till 15 sekunder, sparar en 50-delars daglig produktionskörning cirka 1,5 timmar per dag. Med en butikspris på 50 USD per timme blir det ungefär 18 000 USD per år, vilket innebär att den extra initiala investeringen ofta betalas tillbaka på mindre än sex månader. Dessa siffror är planeringsuppskattningar baserade på typiska medelstora verkstadspriser och bör justeras för din faktiska arbetskostnad och produktionsvolym.
Energikostnaden är liten. En kraftenhet på 2,2 kW som arbetar i totalt en minut per del förbrukar cirka 0,037 kWh per del. Vid vanliga industriella elpriser är energikostnaden per del bara en bråkdel av en cent, vilket gör driftskostnaden nästan försumbar jämfört med arbetsbesparingar.
En hydraulisk klämma håller arbetsstycken säkert under bearbetning. Den omvandlar hydraultrycket till mekanisk klämkraft, vilket ger hög repeterbarhet och kraftnivåer som är svåra att uppnå med manuella eller pneumatiska klämmor. Typiska användningsområden inkluderar CNC-fräsar, svarvar, slipmaskiner, överföringslinjer och flexibla tillverkningsceller.
En praktisk regel är att dimensionera spännkraften till två till tre gånger den maximala förväntade skärkraften. Beräkna skärkraften från materialtyp, skärdjup, matningshastighet och spindeleffekt och lägg sedan till en säkerhetsmarginal. För en typisk aluminiumbearbetningsoperation med 5 kN skärkraft, planera för 10-15 kN spännkraft per klämposition.
De flesta hydrauliska klämmor är klassade för 70 till 210 bar. I verktygsmaskiner är 100-140 bar det vanligaste området eftersom det balanserar cylinderstorlek, tätningslivslängd och värmeutveckling. Ställ alltid övertrycksventilen under maxvärdet för den lägsta klassade komponenten i kretsen.
Välj dubbelverkande klämmor när automatisering kräver positiv avklämning vid varje cykel. Välj enkelverkande fjäderåtergående klämmor när felsäker fastspänning är att föredra, till exempel, så att arbetsstycket förblir fastspänt om hydraultrycket sjunker oväntat.
ISO VG 32 antislitagehydraulikolja är standardvalet för inomhusmaskinverkstadsmiljöer. Använd ISO VG 46 för varmare omgivningstemperaturer eller tung kontinuerlig drift. Oavsett vilken kvalitet du väljer, bibehåll den oljerenhetsnivå som rekommenderas av komponenttillverkaren, vanligtvis ISO 4406 klass 20/18/15 eller bättre.
Kontrollera oljenivån, läckage och tryckinställningar varje månad. Byt olja och returledningsfilter var 2 000:e till 3 000:e drifttimme, eller tidigare om oljeanalys visar föroreningar. Testa spännkraften med en lastcell årligen för att fånga upp internt slitage innan det orsakar kvalitetsproblem.
Hydrauliska klämmor är fortfarande det mest pålitliga sättet att uppnå hög, repeterbar klämkraft vid skärande metallbearbetning. Nyckeln till en framgångsrik installation är inte bara själva klämman utan hela systemet: rätt klämkonfiguration, rätt driftstryck, en kraftenhet av rätt storlek och en disciplinerad underhållsrutin. Börja med att definiera dina skärbelastningar och cykeltidsmål, arbeta sedan bakåt till cylinderloppet, pumpflödet och reservoarkapaciteten. Det tillvägagångssättet ger dig ett spännsystem som går förutsägbart i åratal och skyddar kvaliteten på varje del som korsar dina maskiner. Om du planerar en ny fixtur eller uppgraderar en befintlig linje, se vår hydraulisk kraftenhet product range för att hitta den tryck- och flödeskonfiguration som matchar dina arbetsbehov.
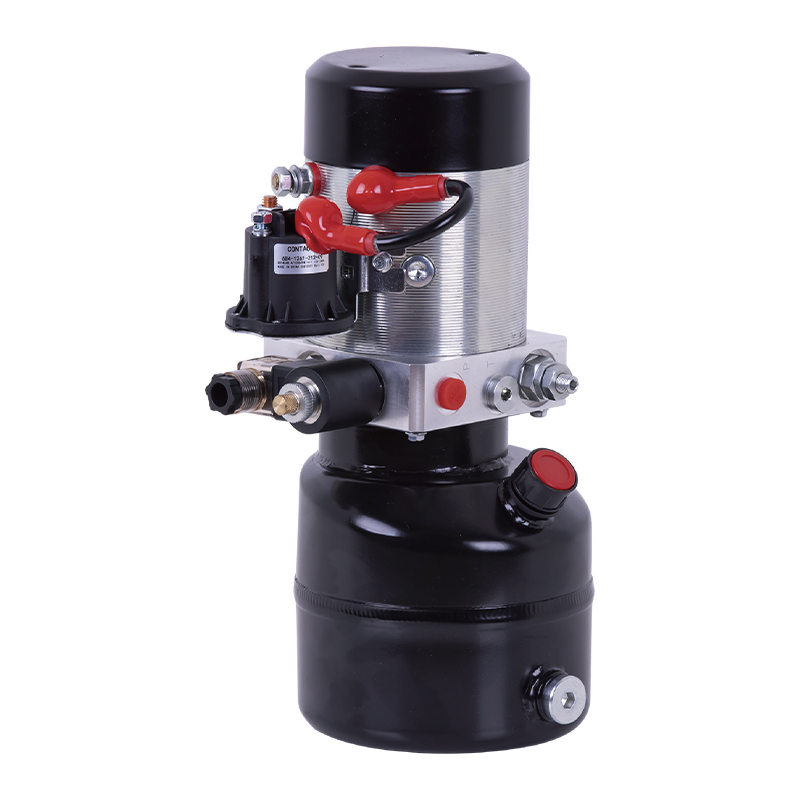
Denna hydrauliska kraftenhet är speciellt utformad för ett mobilt hydrauliskt lyftbord, som är integrerat med en högtrycksväxelpump. permanentmagne...
Se detaljer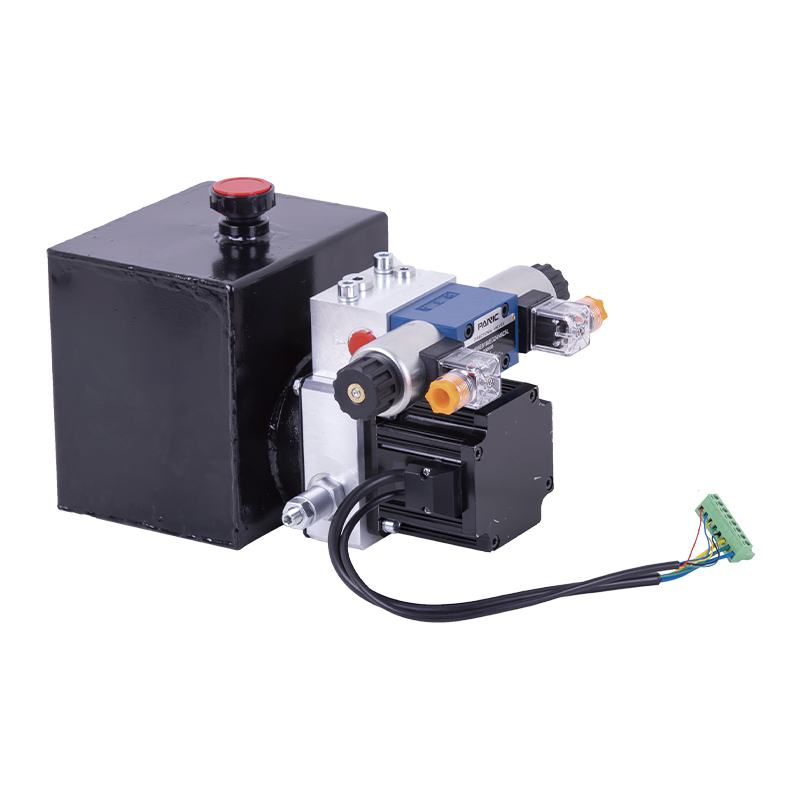
Denna hydrauliska kraftenhet styrs av en borstlös motor och kan delas upp i externa och interna drivenheter baserat på effekt. Den integrerar kärnk...
Se detaljer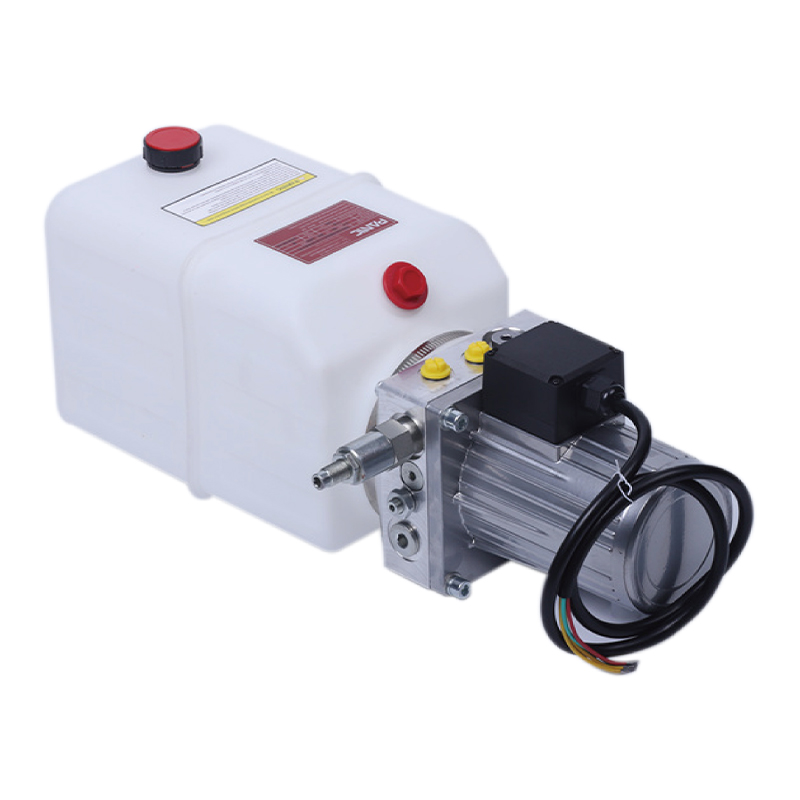
Denna drivaxel för ombordstigning är speciellt designad för fasta påstigningsramper och integrerar en högtrycksväxelpump, ett växelströmsmotorcentr...
Se detaljer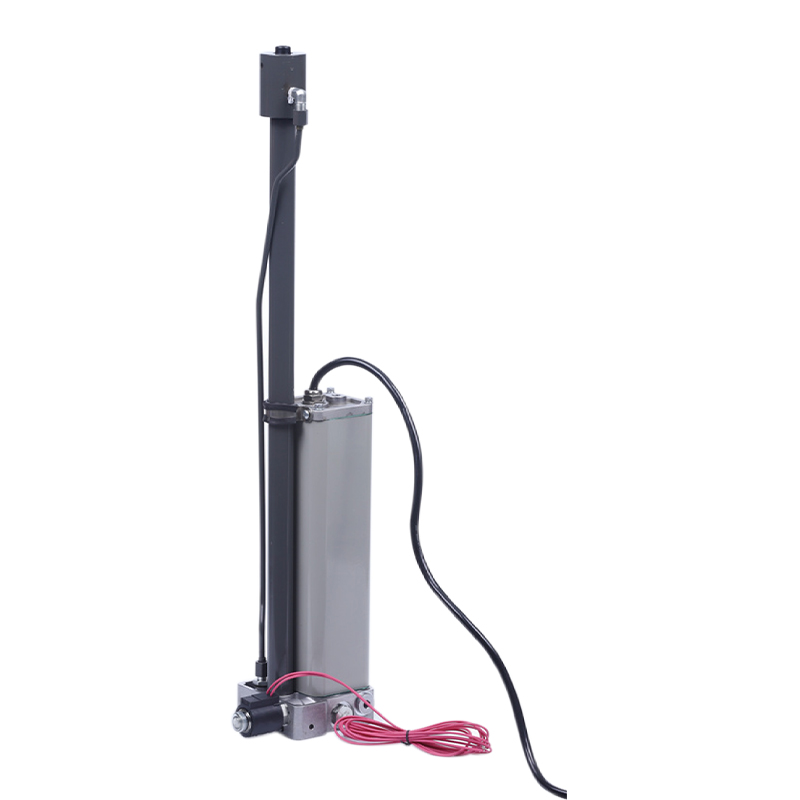
Den hydrauliska kraftenheten är speciellt utformad för den integrerade hydrauliska lyftpelaren, som är integrerad med en tvåvägs kugghjulspump, en ...
Se detaljer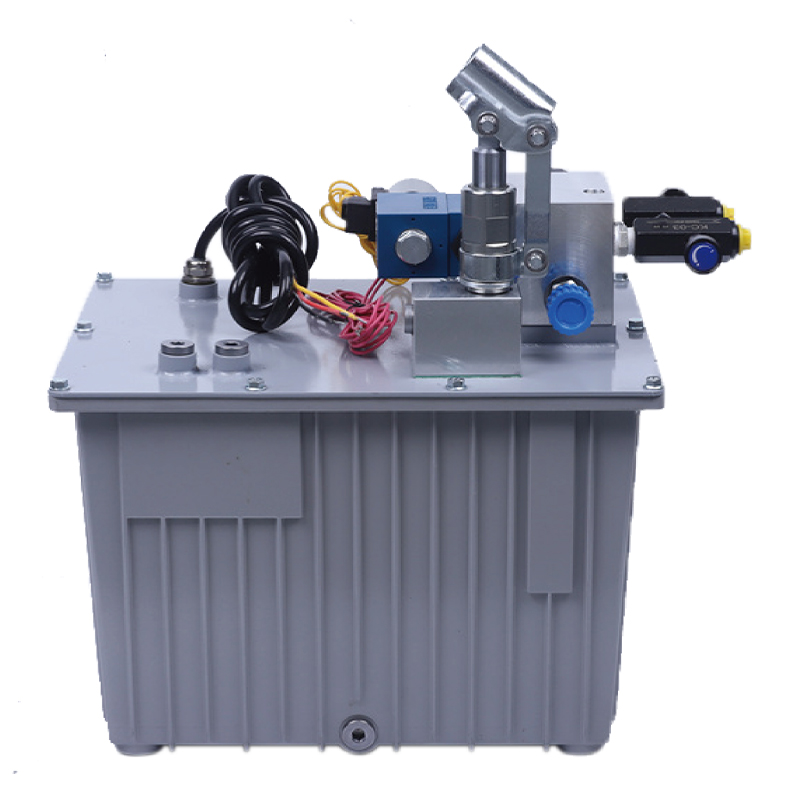
Denna hydrauliska kraftenhet är speciellt designad för en anti-terrorism hydraulisk vägspärrmaskin. Den är integrerad av en högtrycksväxelpump, en ...
Se detaljer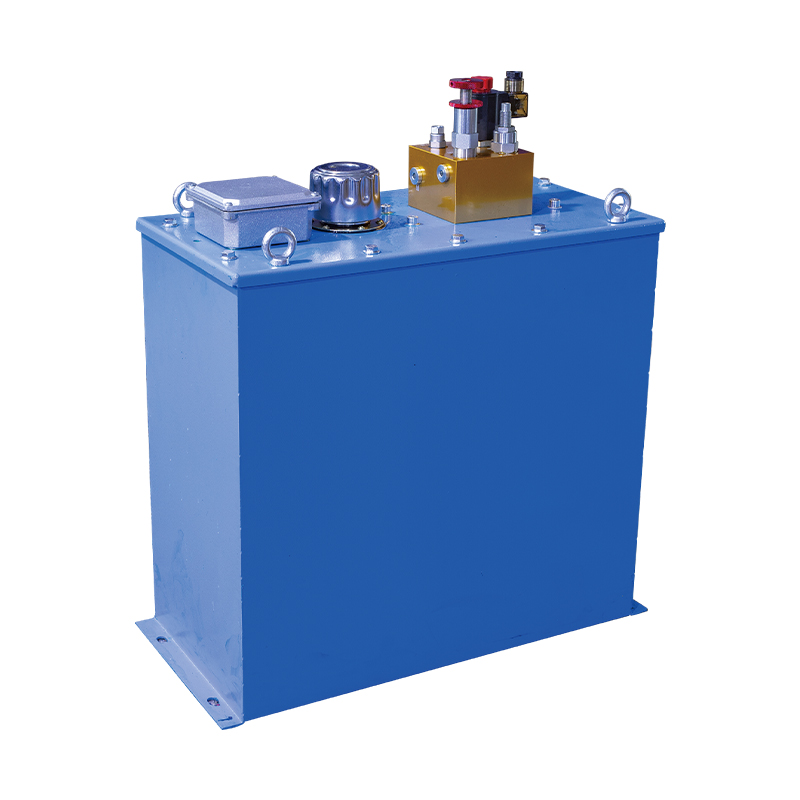
Denna hydrauliska kraftenhet är speciellt designad för hydrauliska lasthissar och är integrerad med en högtrycksvingepump, AC Oil-doppmotor, ventil...
Se detaljer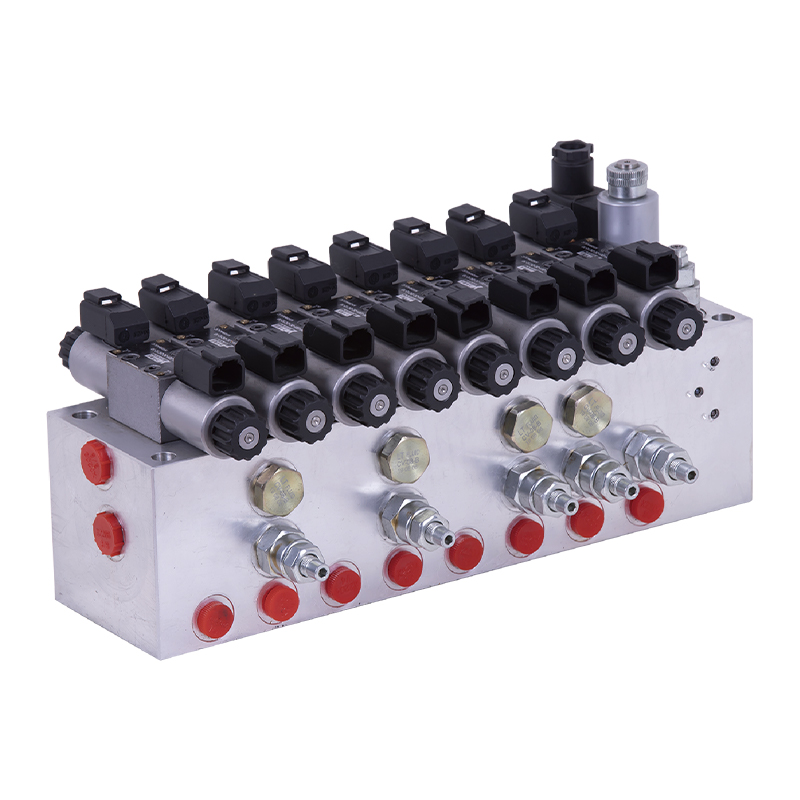
Det modulära hydrauliska ventilblocket använder modulär integrerad design för att exakt kombinera flera hydrauliska ventiler, vilket avsevärt fören...
Se detaljer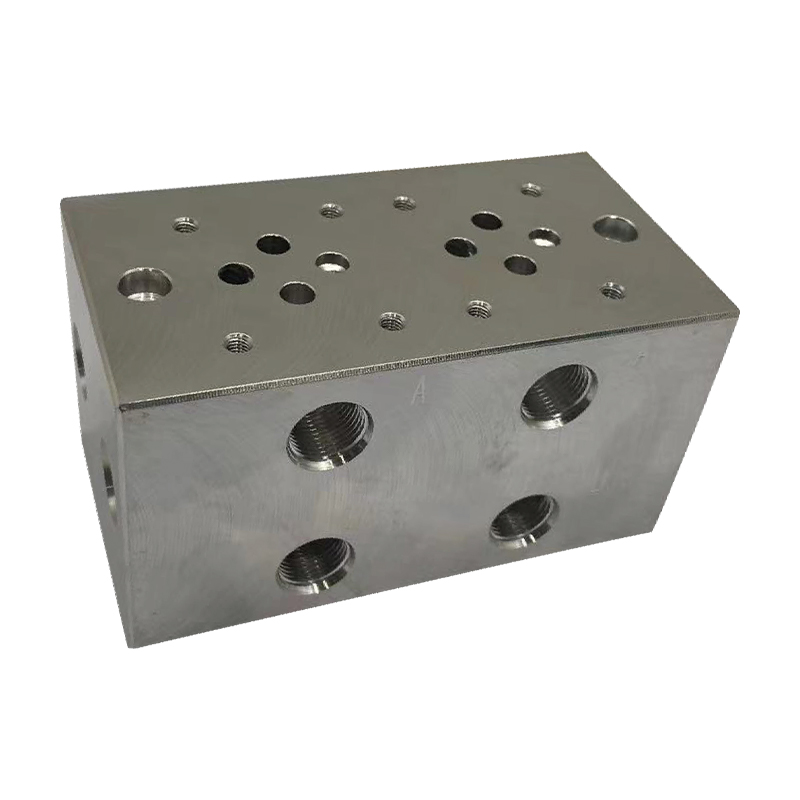
Det hydrauliska integrerade ventilblocket med flera anslutningar är en effektiv integrerad komponent i det hydrauliska systemet, inklusive två-, tr...
Se detaljer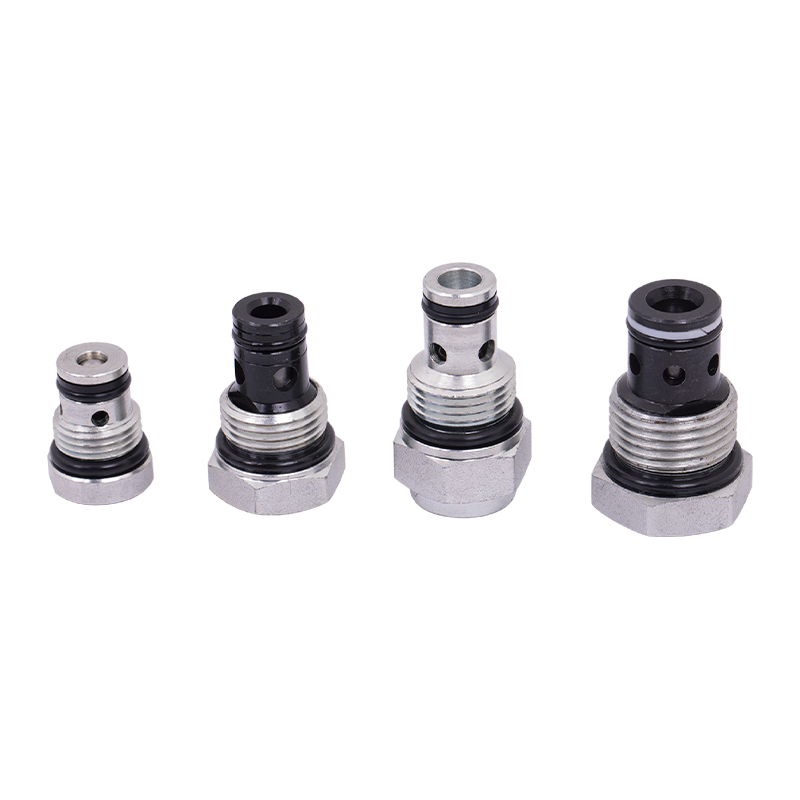
Kraftenhetens backventil (även kallad backventil) är en nyckelkomponent för att styra envägsflödet av vätskor. Det kan förhindra att hydraulolja, t...
Se detaljer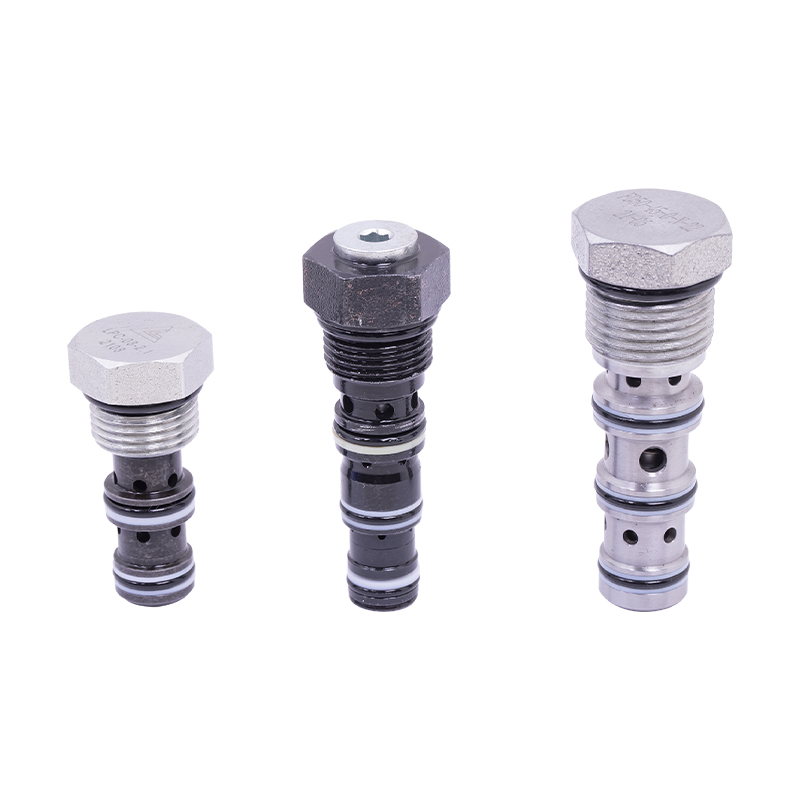
Patronens hydrauliska kontrollbackventil styr på/av och flödesriktningen för hydrauloljan för att starta, stoppa, ändra riktning och låsa ställdone...
Se detaljer
No. 12 Tongji Road, Simen Town, Yuyao City

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Upphovsrätt© Ningbo Panic Hydraulic Technology Co., Ltd. Alla rättigheter förbehållna.